ABOUT CHENHAO BLOWMOLD
我们做的事
吹瓶的隐性成本在料:壁厚不均,为了薄点不破就得整体加厚,每支瓶多耗 2 克料,一年就是几十吨。机器贵一点,料省回来。
我们的交机流程是:来料试模三天,壁厚分布曲线打印出来双方签字,薄点、壁厚变异系数、良品率三项写进验收。之后 7 天驻场培训,操作工和模具工分开教。
- 壁厚验收:分布曲线打印签字,薄点 ≥ 0.4 mm
- 料耗测算:每克料都算进产能账,不吹峰值产能
- 驻场培训:操作与模具分开教,7 天内带出独立开机能力
瓶坯 / 壁厚曲线
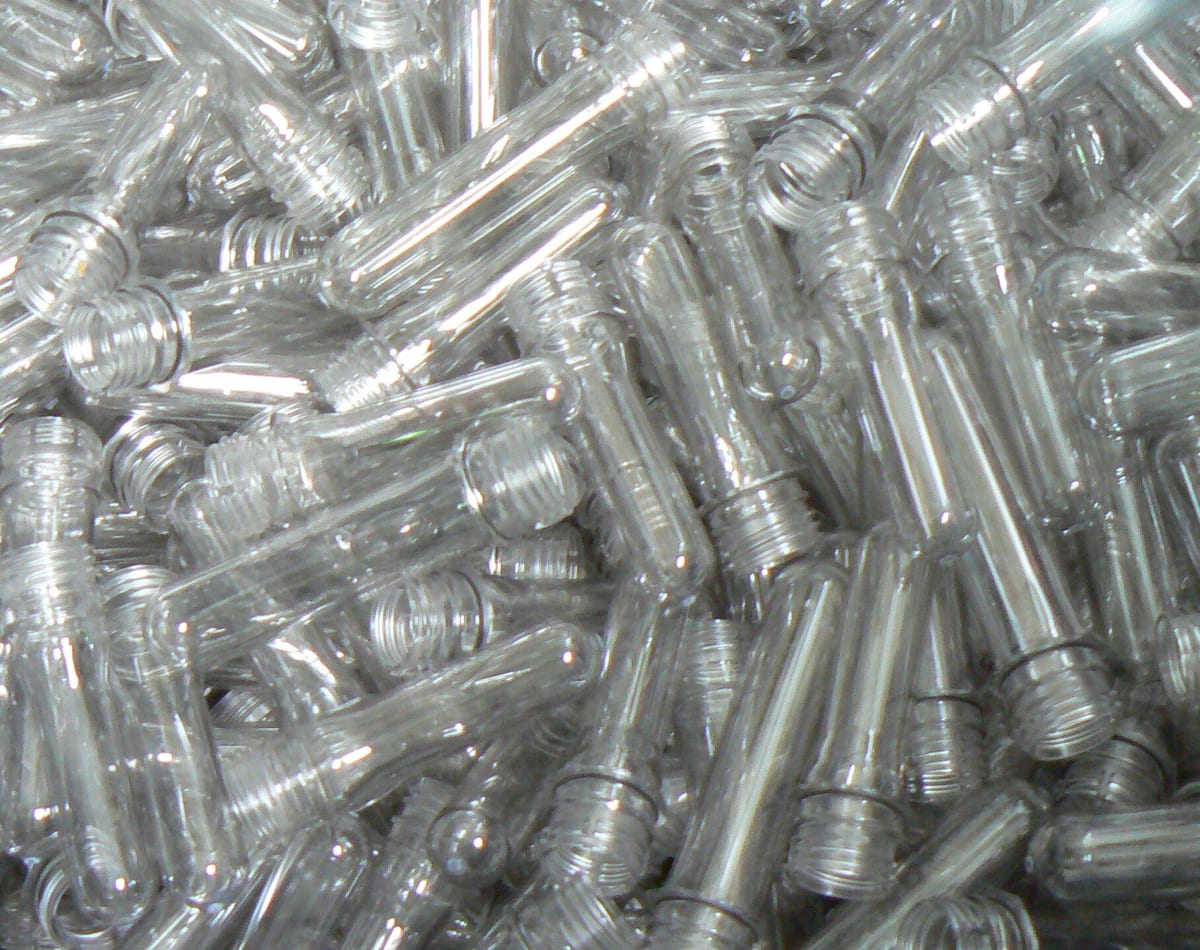
变异系数≤ 8 %薄点≥ 0.4 mm
PROCESS
从来料试模到独立开机
三项验收数据签完字,才算交机。
STEP 01
来料试模
带料来厂试 3 天,壁厚曲线当场打。
STEP 02
合同签订
良品率、薄点、电耗写进验收条款。
STEP 03
安装调试
整线进场 7–9 天,空压冷冻一起调。
STEP 04
培训交付
操作与模具分开培训 7 天,考核通过即撤场。
服务优势
按容量和日产量选机型,不为了单机价格牺牲整线效率。
01
全自动吹瓶
100 mL–2 L,二步法,产能 2,000–12,000 支/时。
02
挤吹中空
5–220 L,化工桶、机油壶、玩具胚,单模到四模。
03
储料式大型
220–5,000 L,双环单层,托盘、水箱、化工桶大件。
FAQ
常见问题
客户问得最多的四条,答在下面。没答到的直接打电话。
产能怎么算才真实?
用有效运行时间算:日产能 = 小时产能 × 22 h × 良品率。吹瓶机每小时停机换料、清模很正常,拿理论产能乘 24 h 都是虚的。我们报价单里给的是实测口径。
壁厚为什么重要?
薄点是爆瓶和跌落测试失败的主因。为了保薄点整体加厚,每支瓶多耗 2–3 克料。64 点壁厚控制能让料用在需要的位置,一年省几十吨。
旧厂的空压机能用吗?
看压力和露点。吹瓶要 3.0–4.0 MPa 干燥压缩空气,旧机多为 0.8 MPa 低压机,不能直接用。我们整线配空压与冷冻干燥机,露点 -40 ℃。
模具自己做还是配套买?
建议整线一起配。模具冷却水路与机器温控耦合,分开买容易出现瓶身冷却不均、周期拉长。我们铝模用 7075,冷却随形,周期比通用模快 8%。
CONTACT
联系方式
辰皓塑机(东莞)吹塑设备有限公司
全自动吹瓶机 · 挤吹中空机 · 储料式大型机
- 地址
- 广东东莞市常平镇横江厦工业二路 9 号
- 工作时间
- 周一至周六 8:30–18:00